eng
+86 189 6101 2359
+86 133 6521 5663
+86 138 5268 6835
A legtöbb rozsdamentes acél csavart nem rúdkészletből vágják. Drótból hidegen alakítják olyan sebességgel, amely sok mérnököt meglepne, majd menethengerlést, tisztítást és ellenőrzést végeznek. Minden egyes lépés ujjlenyomatot hagy a kész csavaron: szemcseáramlás, felületkezelés, menetpontosság és korróziós teljesítmény. Ebben a cikkben a csavar szó a csavarokat és más fejű menetes rögzítőket takarja. Ha megérti a folyamatot, jobb kérdéseket tehet fel a vásárolt alkatrészekről, és felismerheti, hogy két azonos méretű csavar miért viselkedhet nagyon eltérően ugyanabban az összeállításban.
Minden csavar acélhuzalból indul, jellemzően 5,5–25 mm átmérőjű, amelyet a szilárdság és a korrózióállóság szempontjából választott minőségben szállítanak. A rozsdamentes acél kötőelemek leggyakoribb ausztenites minősége a 304/304L és a 316/316L. A Grade 316L molibdént tartalmaz, amely javítja a kloridokkal és savakkal szembeni ellenálló képességet, így a tengeri, vegyi és élelmiszer-feldolgozó környezet kedvelt választása. Az alakítás előtt a rudat bepácolják a lerakódás eltávolítása érdekében, megfelelő húzó kenőanyaggal bevonják, és keményfém matricák sorozatán áthúzzák, hogy elérjék a készülő csavarmérethez szükséges pontos átmérőt.
A huzalhúzás nem csak az átmérőről szól. Szabályozza a vágószerszámot kitöltő nyersdarab térfogatát és azt a huzalkeménységet is, amelyet a vágófej kezelni tud. A túl kemény vezeték megrepedhet a fejlécben; a túl puha vezeték nem feltétlenül tölti ki az éles fejsarkot. Éppen ezért a gyártó gyártás előtt ellenőrzi a beérkező anyagtanúsítványokat, a szakítószilárdságot és a felületi hibákat.
A hidegfejezés a modern csavargyártás magja. A meghúzott huzal egy hosszát levágják a pontos nyerssúlyra, átvezetik egy sor szerszámon, és nagy sebességgel ütésekkel megütik. Az ütközés arra kényszeríti az acélt, hogy a fej formájába áramoljon. A hatlapú fejek, a serpenyőfejek, a süllyesztett fejek, a karimák és a négyzet alakú nyakak mind kialakíthatók a fém melegítése nélkül. Mivel az anyag áramlik, a szemcseszerkezet követi a fej kontúrját, ahelyett, hogy a vágás megszakítaná. Ez a fő oka annak, hogy a hidegfejű csavar erősebb és megbízhatóbb, mint az azonos anyagú megmunkált csavar.
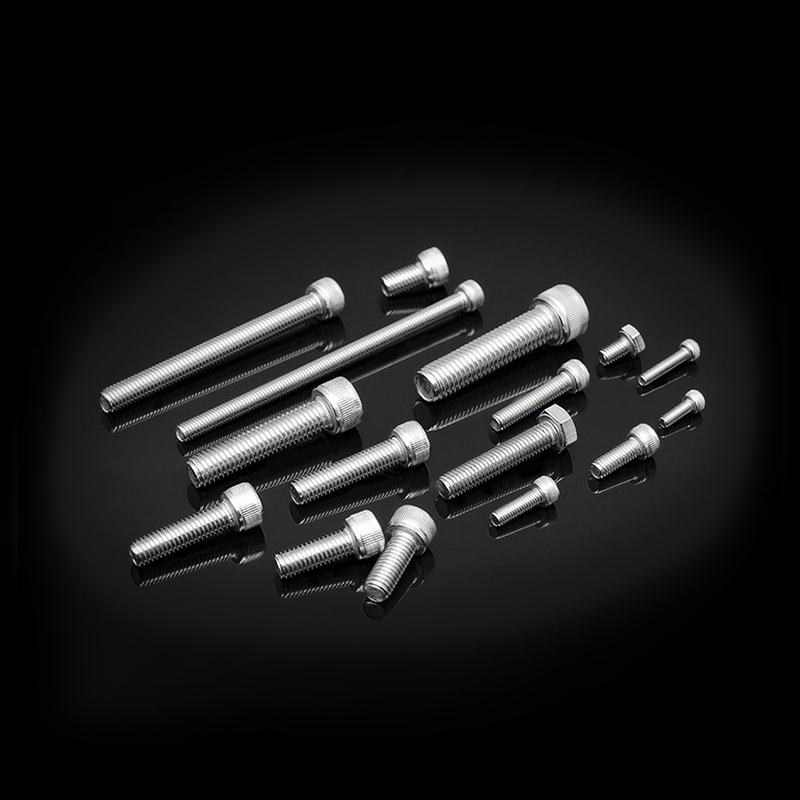
A hidegen alakított fej egyik gyakori példája a hatlapfejű csavar. A belső hatszögletű foglalat nincs megmunkált nyersdarabból áttörve; a fejlécben van extrudálva, ami folyamatos szemcseszerkezetet tart.
 DIN 912 rozsdamentes acél hatlapfejű csavarok A hidegfejezés extrudálja a belső hatlapú foglalatot, így a szemcseszerkezet folyamatos marad. Alkalmas mechanikus berendezések csatlakozásaihoz, amelyek nyomatékos beépítést és erős rögzítést igényelnek nagy terhelés mellett. Termék megtekintése →
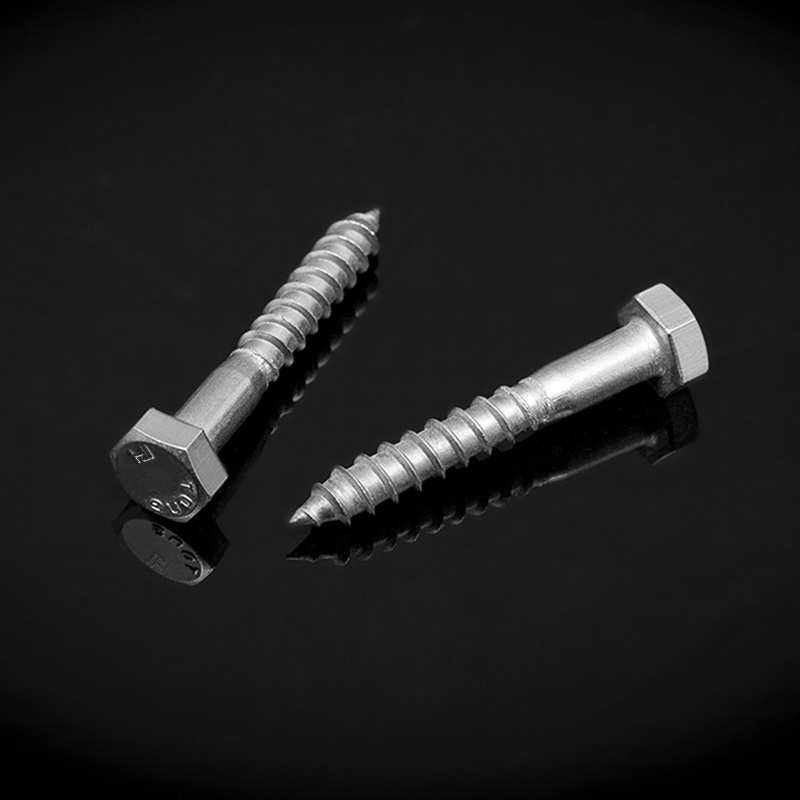
A hidegfejezés speciális fejformákat is előállít, például négyszögletes nyakú gombafejeket, amelyeket gyakran használnak fa- és szerkezeti kötéseknél, és nem szabványos geometriákat, amelyeket nem lehet gazdaságosan vágni.
A fej kialakítása után a nyersdarabnak nincsenek menetei. A következő lépés a menethengerlés, más néven menetformázás. A nyersdarabot lapos matricák vagy forgó hengeres szerszámok közé szorítják, amelyek bordái és hornyai a kívánt menet tükörképe. Amint a szerszámok összenyomják az acélt, az anyag kifelé tolódik, így kialakulnak a gyökerek és a címerek. Nincs forgács és anyagi veszteség.
A hengerelt szálak számos előnnyel rendelkeznek:
A menetvágást nagyon nagy átmérőkhöz, mintákhoz vagy olyan anyagokhoz tartják fenn, amelyek nem eléggé képlékenyek a tekercseléshez. A legtöbb M2-M20 méretű rozsdamentes acél csavar esetében a hengerlés az alapfelszereltség.
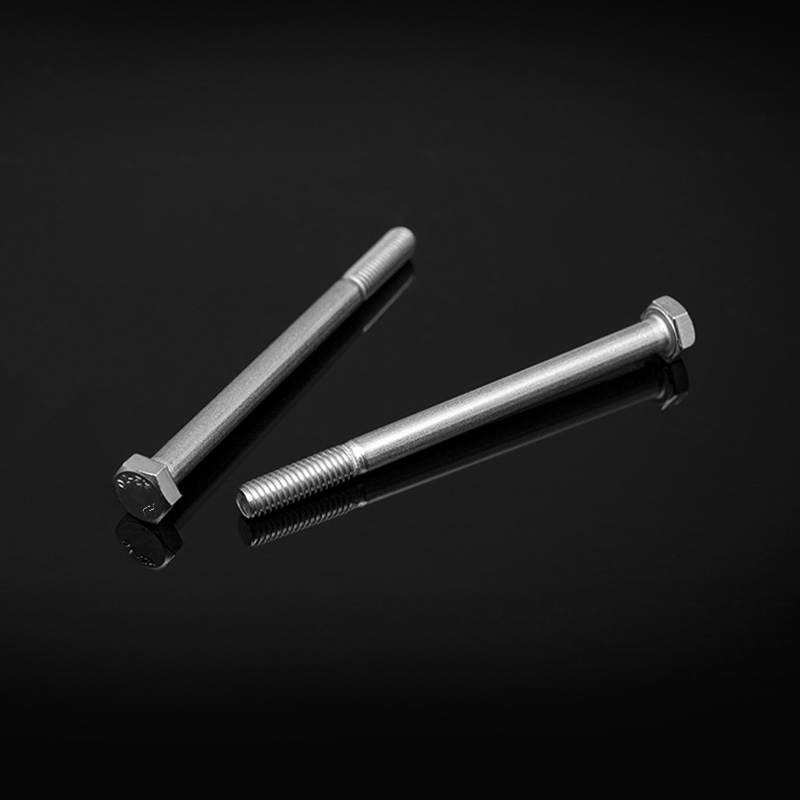
A DIN 933 szerint gyártott, teljesen menetes hatlapfejű csavarok tipikus példái: a fej hidegfejű, és a szár teljes hosszában egy menetben feltekerhető.
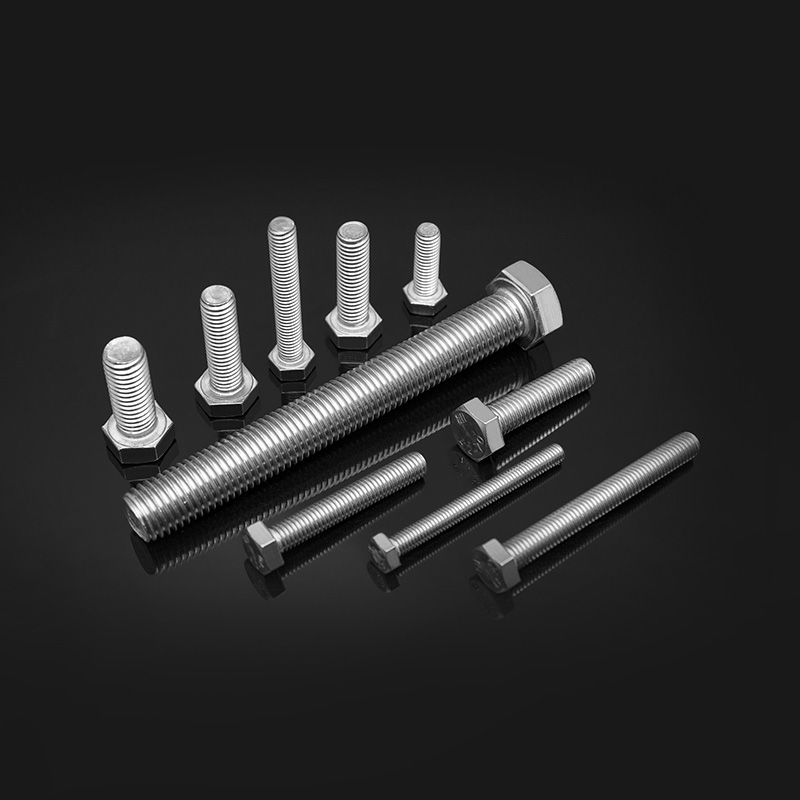 DIN 933 rozsdamentes acél teljes menetes hatlapfejű csavarok A teljesen menetes kialakítás erős csatlakozást biztosít a nehéz alkalmazásokhoz. Hideg fejű és menethengerlés egy menetben, alkalmas nehéz berendezésekhez, ipari gépekhez és építőiparhoz. Termék megtekintése →
Az egyik gyakori tévhit az, hogy a rozsdamentes acél csavarokat kemence hőkezeléssel keményítik meg. A valóságban az ausztenites minőségek, mint például a 304 és 316L nem keményíthetők hőkezeléssel; erejük a huzalhúzással és hideg fejezéssel előidézett hideg munkából származik. Alacsony hőmérsékletű kezelés alkalmazható az erős alakítás utáni maradék feszültség enyhítésére, és az izzítás helyreállíthatja a hajlékonyságot, ha az anyag túlságosan megkeményedett.
A martenzites rozsdamentes acélok, mint például a 410 vagy 420 különböznek egymástól: edzéssel és megeresztéssel edzettek, és ott használatosak, ahol nagyobb keménységre és kopásállóságra van szükség. Az ipari ausztenites kötőelemek esetében az A2-70 vagy A4-80 kifejezés már megmondja a tulajdonságosztályt, amelyet hideg megmunkálással érnek el.
Az alakítás és hőkezelés után a csavarokat megtisztítják a kenőanyagok és a fémszemcsék eltávolítására, majd salétromsav- vagy citromsavfürdőben passziválják. A passziválás feloldja a szabad vasat a felületről, és elősegíti a természetes króm-oxid réteg kialakulását, amely a rozsdamentes acél korrózióállóságát adja. A világosabb, simább felület érdekében elektropolírozás is megadható.
A minőségellenőrzés a bejövő vezetéktől a becsomagolt kartondobozig tart. Gyártósorainkon figyeljük a nyersdarab méretét, a fej kitöltését, a menetemelkedés átmérőjét, a keménységet és a vizuális felület állapotát. A végső véletlenszerű mintákat a vonatkozó szabvány szerint tesztelik. Az alábbi táblázat összefoglalja a gyakori ellenőrzéseket.
| Ellenőrizze | Mit igazol | Közös módszer |
|---|---|---|
| Méretpontosság | Fejmagasság, fejszélesség, menetemelkedés átmérője | Tolómérők, dugós mérőeszközök, optikai komparátor |
| Mechanikai szilárdság | Ellenálló terhelés, szakítószilárdság | Szakítógép |
| Keménység | Benyomódással szembeni ellenállás | Vickers vagy Rockwell teszt |
| Korrózióállóság | Vörös rozsdával szembeni ellenállás | Sópermet teszt |
| Felületi minőség | Sorja, repedés, matricanyom | Szemrevételezés, mikroszkóp, mágneses részecske teszt |
A szabványok nagy szerepet játszanak. Az ISO 3506-1 meghatározza a rozsdamentes acél kötőelemek tulajdonságosztályait: az A2-70 ausztenites 304-es típusú rögzítőelemet jelenti, amelynek minimális szakítószilárdsága 700 MPa, míg az A4-80 a 316-os kötőelemet 800 MPa-val. Egy felelős beszállító megjelöli a fejet, amikor a forma lehetővé teszi, és nyomon követhető nyilvántartásokkal alátámasztott vizsgálati tanúsítványokat biztosít.
A csavarok elkészítésének ismerete megváltoztatja a vásárlás módját. A hidegfejű, menethengerelt csavarok általában jobban teljesítenek, mint a vágott vagy megmunkált csavarok kifáradási terhelés alatt, ezért előnyben részesítik őket motorokban, vasúti járművekben, szélturbinákban és acélszerkezetekben. De a folyamat csak akkor működik jól, ha a vezeték tiszta, a szerszámok karbantartottak, és az ellenőrzési program valódi.
Megrendelés előtt kérjen anyagtanúsítványokat, tulajdonságosztály-jelöléseket, méretvizsgálati jegyzőkönyveket és sóspray-adatokat. Látogassa meg a gyárat, vagy kérjen videós bizonyítékot a gyártásról. A kopott hidegfejű szerszámok szabad szemmel láthatatlan repedéseket hagyhatnak a fej alatt, a rossz tétel pedig átmegy egy egyszerű méretellenőrzésen, miközben elrejti a belső hibákat. Egy megbízható beszállító megmutatja, hogyan kontrollálja ezeket a kockázatokat.
Alkalmazásának gyakorlati specifikációinak meghatározásához olvassa el a mi oldalunkat útmutató a rozsdamentes acél csavarok kiválasztásához .
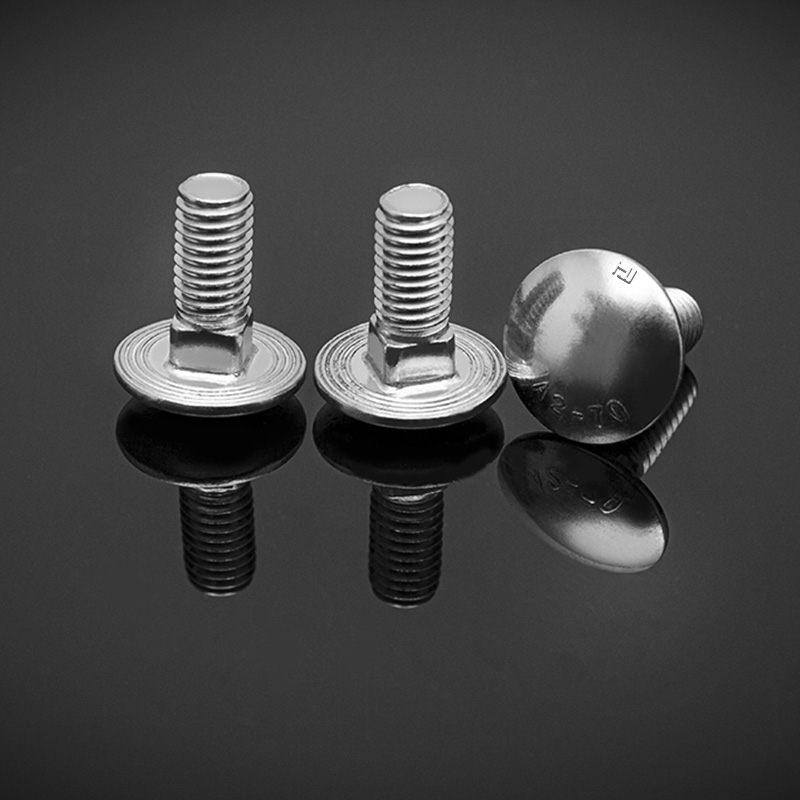
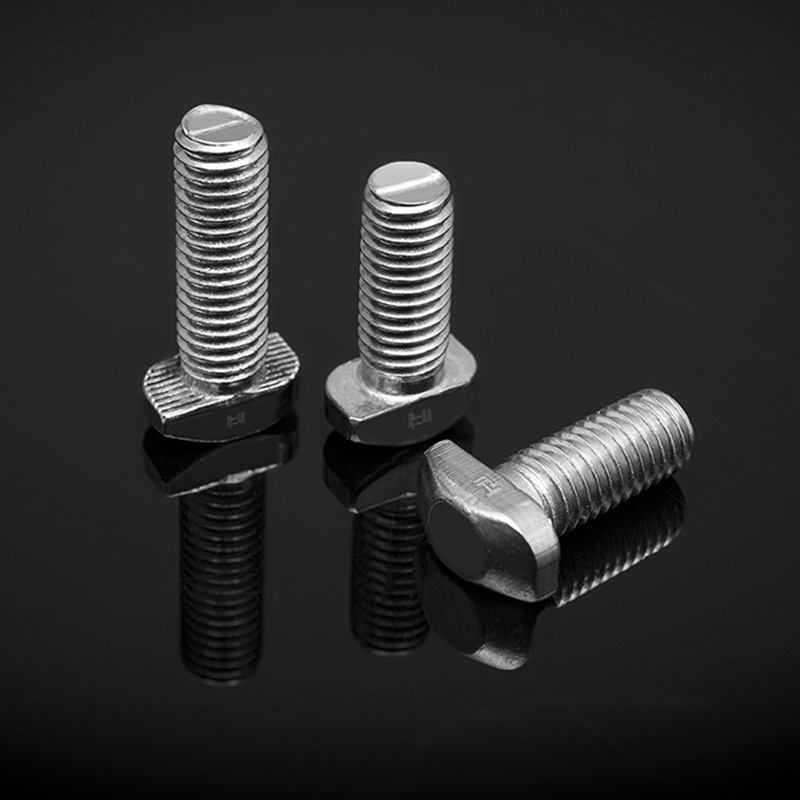
Ugyanezzel az eljárással készülnek speciális fejformák is. Például egy szögletes nyakú gombafejet hideg fejjel látnak el négyszögletes gallérral a fej alatt, hogy megakadályozzák az elfordulást a faanyagban vagy a szerkezeti kapcsolatokban.
 DIN 603 rozsdamentes acél gombafejű négyszögletes nyakcsavarok A szögletes nyakú félkör alakú fej megakadályozza az elfordulást, ideális fa- és fémkötésekhez. A rövid menet puhább anyagokhoz, mint például a fa, bútorokhoz és szerkezeti csatlakozásokhoz használható. Termék megtekintése →
Ez az a fajta változat, amely bizonyítja, hogy a gyártó érti a szerszámtervezést, nem csak a katalógusszabványokat.
A csavargyártás egy precíziós alakítású tudományág. Ha ismeri a csavarok gyártási módját, értékelheti a szállítót a huzal minősége, a szerszámok állapota, a menethengerlés stabilitása és a vizsgálati adatok teljessége alapján. Ez sokkal értelmesebb, mint önmagában az árak összehasonlítása.
szál Tűrés: 6g szabvány DIN 13-15, DIN 13-12 Rúd átmérő d d≤M20:A2-70,A4-70; M20<d≤M39:A2-50,A4-50; d≥M39:C3、C4; d<M39
See Details
Szerzői jog © Jiangsu Huajie Stainless Steel Products Co., Ltd. Minden jog fenntartva.