eng
+86 189 6101 2359
+86 133 6521 5663
+86 138 5268 6835
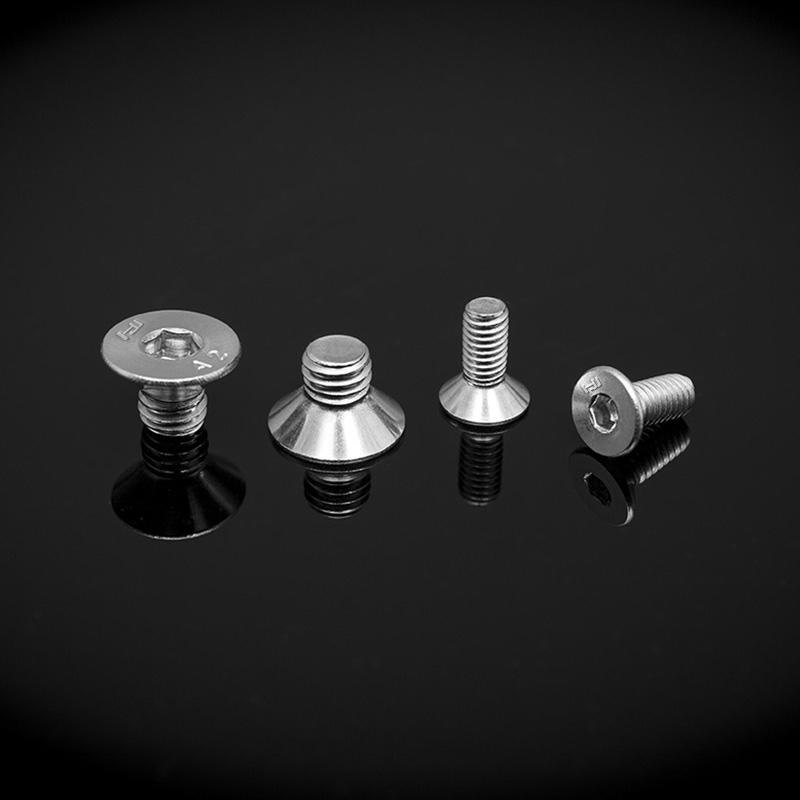
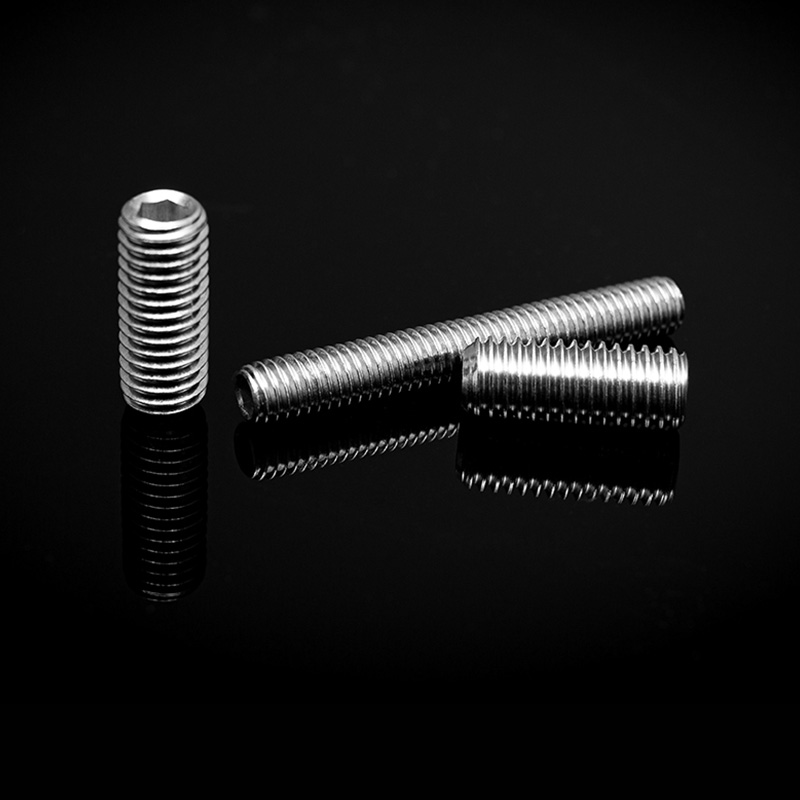
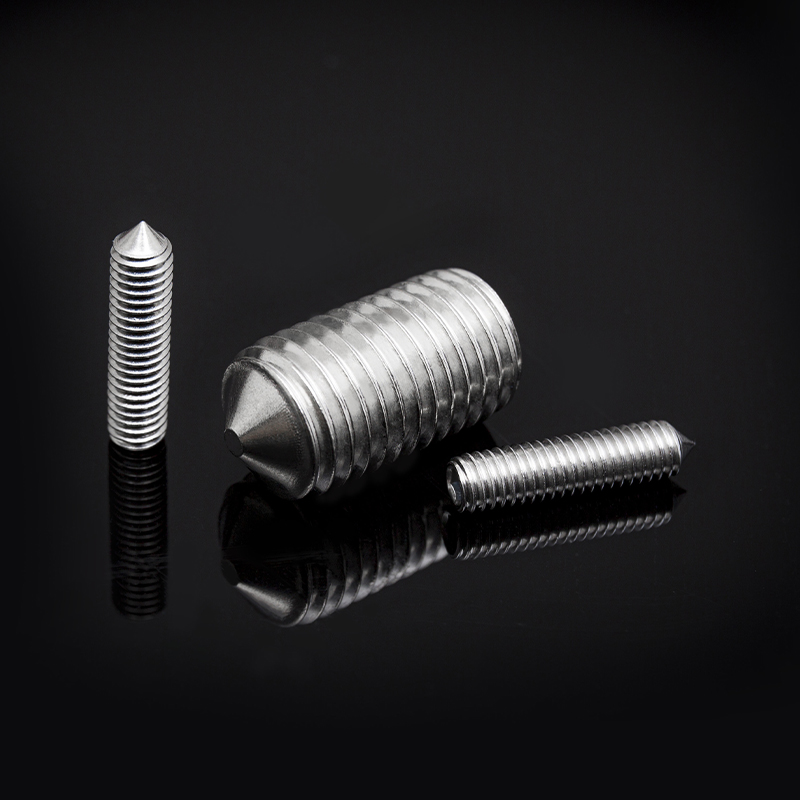
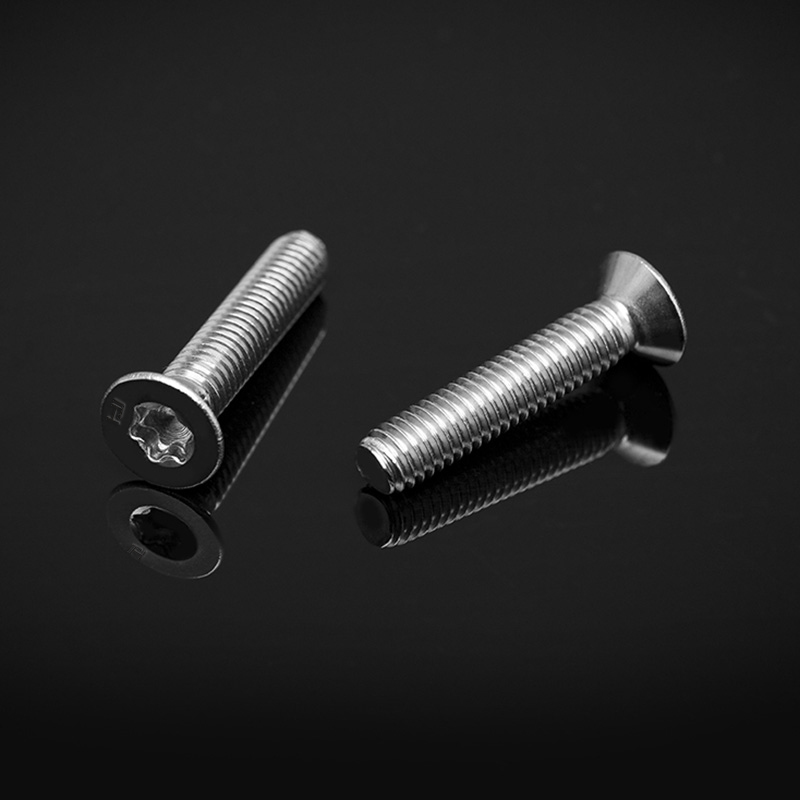
Előfordult már, hogy felkapott egy csavart, és azon töprengett, hogyan vált az acélhuzaltekercstől a projektjét összetartó precíziós rögzítővé? A Jiangsu Huajie Stainless Steel Products Co., Ltd.-nél több mint két évtizede gyártunk rozsdamentes acél kötőelemeket, és évente több tízezer tonnát gyártunk a nagysebességű vasúttól az űrhajózásig. Az eljárás a gépészet, a kohászat és a minőség-ellenőrzés lenyűgöző keveréke. Menjünk végig minden szakaszon, akárcsak 80 000 négyzetméteres gyárunkban.
Minden csavar huzalrúd tekercsként indul. A rozsdamentes acél kötőelemekhez a szükséges korrózióállóságtól és szilárdságtól függően 304, 316L vagy 201 minőséget használunk. A huzalrudat először egy sor szerszámon keresztül húzzák át, hogy elérjék a csavardarabhoz szükséges pontos átmérőt. Ez a hideghúzási eljárás enyhén megkeményíti az anyagot, ami javítja annak mechanikai tulajdonságait. Feszítés előtt a huzalt gyakran izzítják szabályozott atmoszférájú kemencében, hogy lágyítsák és enyhítsék a belső feszültségeket, biztosítva az egyenletes áramlást az alakítási lépések során.
Létesítményünkben a huzalrudat megbízható malmok szállítják, és minden tételt megvizsgálunk a kémiai összetétel és a felület minősége szempontjából. Ez az alap kritikus – a hibátlan kezdés megbízható készterméket jelent.
A hidegfejezés az az alapvető művelet, amely a csavar fejformáját adja. A huzalt egy hideg fejű gépbe táplálják, ahol egy vágópenge lenyírja egy pontos hosszúságúra, amelyet „csigának” neveznek. A csigát ezután egy sor ütésen és matricán keresztül továbbítják, amelyek fokozatosan alkotják a fejet. Ez óriási nyomás alatt a másodperc töredéke alatt megtörténik – a fém gittként folyik be a szerszám üregébe, így hatszögletű fej, serpenyőfej vagy bármilyen egyedi profil alakját alkotja.
Például egy hatlapfejű csavar előállításához a csigát felborítják (összenyomják), hogy kidudorodjon a fej átmérője, majd egy hatlapú lyukasztóval megütik a végső geometria kialakításához. Feszítés után a csavarlap már majdnem kész fejjel, menet nélkül lép ki a gépből. Ebben a szakaszban egy szabadalmaztatott kenőanyag bevonatot is alkalmazunk, hogy a következő lépésben csökkentsük a súrlódást.
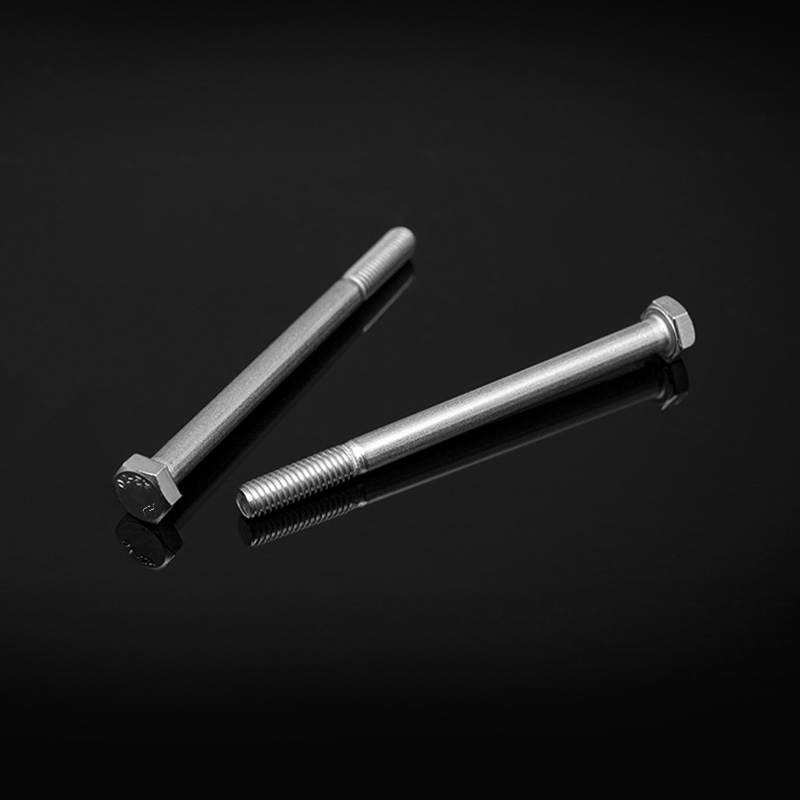
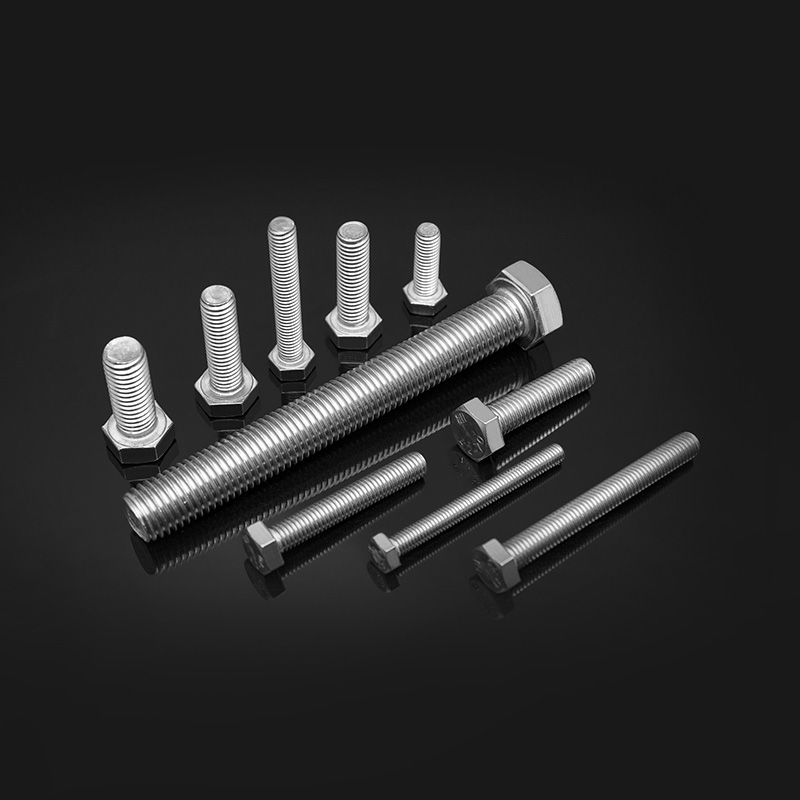 Rozsdamentes acél hatlapfejű csavarok teljes menettel Ezek a csavarok hideg fejezésen és menethengerlésen mennek keresztül, ami megmunkálja a fémet a kiváló szilárdság érdekében. Ideális nagy teherbírású csatlakozásokhoz, ahol nagy teherbírásra van szükség. Termék megtekintése →
A szálak nincsenek elvágva; azok gurult . A hengerlés egy hidegalakítási eljárás, amely kiszorítja a fémet, hogy menetprofilokat hozzon létre anélkül, hogy bármilyen anyagot eltávolítana. A csavarlemezt két edzett acél szerszám közé kell helyezni, amelyek fordított menetmintázatúak. Ahogy a nyersdarab forog, és a szerszámok közé szorítják, a fém a szerszám hornyaiba áramlik, és kialakítja a meneteket. Ez a munka megkeményíti a cérna gyökereit és oldalait, és erősebbé teszi őket, mint a vágott szálak.
Két elterjedt hengerlési módszer létezik: lapos szerszámos hengerlés (fejes nyersdarabokhoz) és bolygóhengerlés (csapokhoz és menetes rudakhoz). A sebesség figyelemre méltó – menethengerlő gépeink percenként több száz csavart képesek előállítani. Hengerlés után ellenőrizzük a menetemelkedést, a fő átmérőt és a koncentrikusságot. A dióféléket hasonló, de különálló eljárással alakítják ki, ütögetéssel vagy formázással.
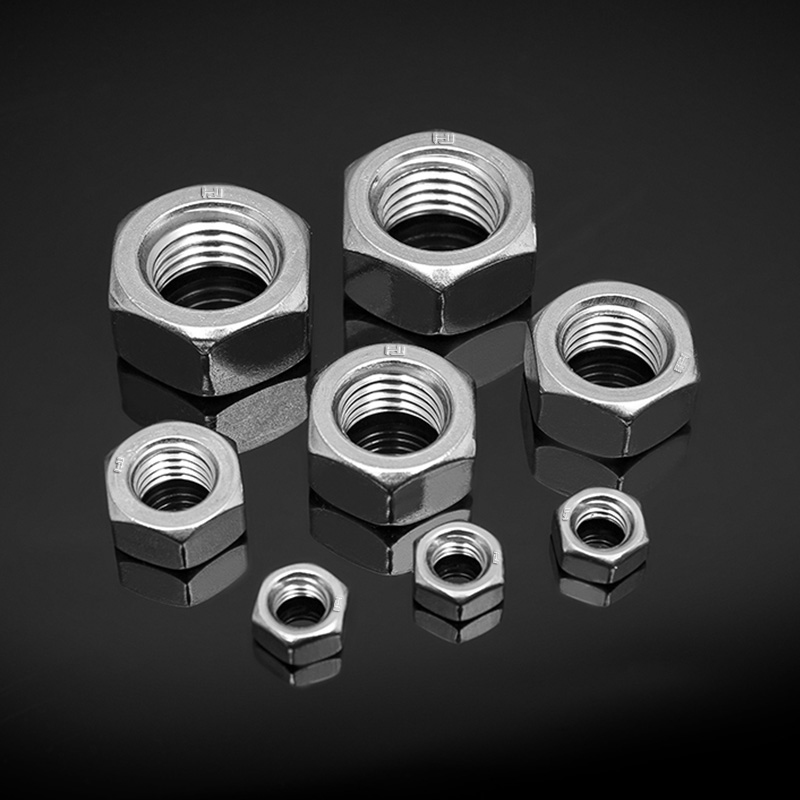 Rozsdamentes acél hatlapú anyák nagy szilárdságú alkalmazásokhoz Precíziós menetekkel alakították ki és hőkezelték, hogy megfeleljenek az olyan szilárdsági fokozatoknak, mint az A2-70 vagy az A4-80. Ez megbízható rögzítést biztosít, ha csavarokkal párosítja az igényes összeállításokban. Termék megtekintése →
Míg sok rozsdamentes acél már korrózióálló, bizonyos alkalmazásokhoz nagyobb szilárdság szükséges. Például, ha egy csavarnak meg kell felelnie a nagy szilárdságú előírásoknak (mint például A2-70 vagy A4-80), akkor oldatos izzítást végzünk, amelyet hűtés és temperálás követ. Ez a hőkezelés feloldja a karbidokat a mátrixban, majd gyorsan lehűl, hogy egységes ausztenites szerkezetet rögzítsen, majd szabályozott temperálás következik a ridegség enyhítése és a kívánt keménység elérése érdekében.
Hőkezelő soraink folyamatos szalagkemencékkel és légkör-szabályozással vannak felszerelve, hogy megakadályozzák a vízkőképződést és az oxidációt. Minden gyártási tételnél rendszeresen teszteljük a szakítószilárdságot, a folyáshatárt és a keménységet, hogy biztosítsuk a DIN, ISO vagy ANSI szabványoknak való megfelelést.
A rozsdamentes acél természetesen ellenáll a rozsdának, de a felületkezelés javíthatja a megjelenést, a kenést, vagy további korrózióvédelmet adhat. A rozsdamentes csavarok általános felületkezelése közé tartozik a passziválás (a szabad vas eltávolítása a felületről), az elektropolírozás (sima, fényes felület létrehozása), valamint a vékony viasz- vagy olajbevonat felhordása az ideiglenes korrózióvédelem érdekében a tárolás során. Egyes ipari alkalmazásokhoz cink-nikkel bevonatot vagy fekete-oxidot is kínálunk, bár ezek kevésbé gyakoriak a rozsdamentes acél esetében.
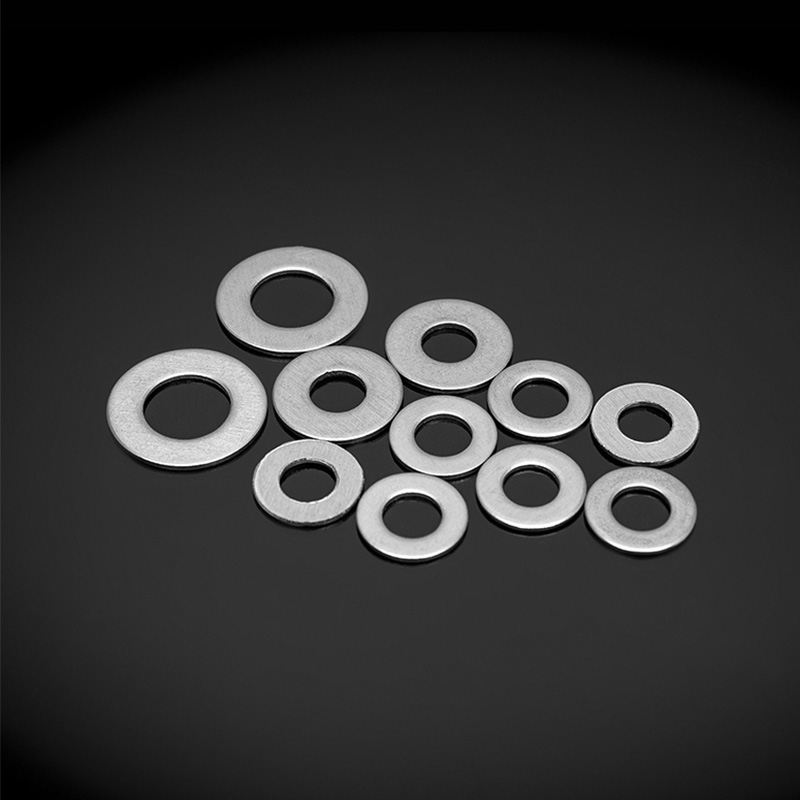 Rozsdamentes acél sima alátétek a korrózió megelőzésére Ezek az alátétek ugyanolyan felületkezelést kapnak, mint a mellékelt rögzítőelemek a galvanikus korrózió elkerülése érdekében. Egyenletesen osztják el a terhelést és védik az összeillesztett felületeket. Termék megtekintése →
A csavarokat kísérő alátétek és egyéb tartozékok gyakran ugyanazt a felületkezelést kapják, hogy megakadályozzák a galvánkorróziót a szerelvényekben. A felületeket az ügyfél specifikációihoz igazítjuk, így biztosítva a konzisztens megjelenést a projekt összes rögzítőelemén.
A minőség nem utólagos gondolat; minden lépésbe bele van szőve. Laboratóriumunk méretellenőrzést végez optikai komparátorokkal és digitális mikrométerekkel, mechanikai vizsgálatokat szakító- és keménységmérőkkel, metallográfiai elemzést a mikroszerkezet igazolására. A korrózióállóság igazolására sópermet teszteket is végzünk. Létesítményünk ISO 9001, ISO 14001 és ISO 18001 tanúsítvánnyal rendelkezik, és büszkék vagyunk arra, hogy elnyertük az AAA szintű vállalati státuszt.
Mindez azt jelenti, hogy amikor egy csavar elhagyja gyárunkat, megbízhat a teljesítményében – legyen szó napelem-rögzítésről vagy vasúti jelzőoszlopról.
A kész csavarokat megtisztítják, válogatják és csomagolják az ügyfelek igényei szerint – az 1000 darabos ömlesztett kartondobozoktól a vonalkódos kis buborékcsomagolásokig. A pontosság érdekében automatizált számlálógépeket és mérlegeket használunk. Raktárunk világszerte szállít, és logisztikai partnereinkkel egyeztetünk a szállítási határidők betartása érdekében. Éves 60 000 tonnás kapacitásunkkal jelentős raktárkészletet tartunk fenn standard cikkekből, miközben egyedi megrendeléseket is készítünk rövid átfutási idővel.
Megértés hogyan készülnek a csavarok segít a mérnököknek és a beszerzési szakembereknek kiválasztani a megfelelő kötőelemeket az alkalmazásokhoz. Akár rozsdamentes acél hatlapfejű csavarokra, anyákra vagy alátétekre van szüksége egy igényes környezetben, a folyamat biztosítja a megbízhatóságot és a szilárdságot. Ha mélyebben szeretne belemerülni a csavartípusok közötti különbségekbe, tekintse meg útmutatónkat kötőelem kategóriák és a a rozsdamentes acél csavarok előnyei .
Meghívjuk Önt, hogy fedezze fel termékkínálatunkat, és tekintse meg a minőséget, amely több évtizedes tapasztalatból fakad. Minden általunk készített csavar a precizitás és a tartósság iránti elkötelezettségünkről tanúskodik.
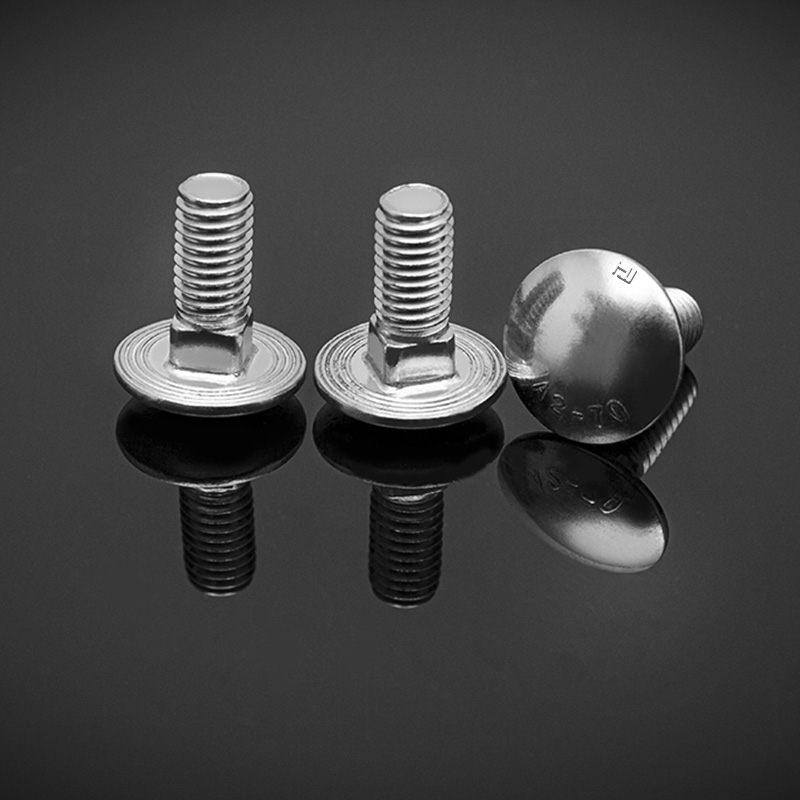
szál Tűrés: 6g szabvány DIN 13-15, DIN 13-12 Rúd átmérő d d≤M20:A2-70,A4-70; M20<d≤M39:A2-50,A4-50; d≥M39:C3、C4; d<M39
See Details
Szerzői jog © Jiangsu Huajie Stainless Steel Products Co., Ltd. Minden jog fenntartva.