eng
+86 189 6101 2359
+86 133 6521 5663
+86 138 5268 6835
Az összmenetes rúd – más néven teljesen menetes rúd, dübel vagy menetrúd – az egyik legsokoldalúbb rögzítőanyag az építőiparban, a HVAC-ban, az elektromos, vízvezeték-szerelésben és az általános gyártásban. Szabványos hosszban árusítják, így a legtöbb projektben a pontos méretre kell levágni. A rosszul végzett vágás összetörheti a szálakat, éles sorja keletkezhet, és görbe vége marad, amely minden anyával és csatlakozóval megküzd. Jól elkészítve a bot professzionálisnak tűnik, simán forog a helyére, és megtartja teljes névleges erejét. Ez az útmutató elmagyarázza az összes cérnavágás legjobb módjait, a legtisztább eredményt biztosító szerszámokat, valamint azokat a befejezési lépéseket, amelyek a rozsdamentes acélszálakat tökéletes állapotban tartják.
A megfelelő szerszám attól függ, hogy hány vágásra van szüksége, hol történik a munka és a rúd átmérője. Az alábbi szerszámok mindegyike képes sikeres vágást végezni, de különböznek egymástól a sebességben, a hordozhatóságban és a befejezési minőségben. Alkalmi munkákhoz a fémfűrész megbízható kiindulópont; a gyártási munkákhoz egy szalagfűrész vagy szecskázófűrész órákat takarít meg.
| Eszköz | Legjobb For | Vágásminőség | Sebesség |
|---|---|---|---|
| Fűrész, bimetál 24-32 TPI | Alkalmi vágások, szűk terek | Jó | Lassú |
| Sarokcsiszoló, vékony vágótárcsa | Gyors helyszíni vágás, bármilyen pozícióban | Szép a jóhoz | Gyors |
| Dugattyús fűrész, fém penge | Kínos vagy fej feletti pozíciók | Fair | Gyors |
| Szalagfűrész vagy vágófűrész | Sok egyforma vágás, műhely | Kiváló | Nagyon gyorsan |
Rozsdamentes acél rúdhoz mindig új, éles pengét vagy tárcsát használjon. A tompa szerszám dörzsöli a nyírás helyett, ami megkeményíti a felületet és még keményebbé teszi a vágást. A magas fogszám, például fémfűrészen 24-32 TPI, simább felületet eredményez a menetprofil vékony falán.
Néhány perces előkészítés különbséget tesz a tönkrement cérna és a gyári minőségű vége között. Szüksége van egy mérőszalagra, egy finom hegyű jelölőre, két, a rúd átmérőjének megfelelő hatlapú anyára, valamint egy puha pofákkal vagy fadarabokkal ellátott satura a védelem érdekében.
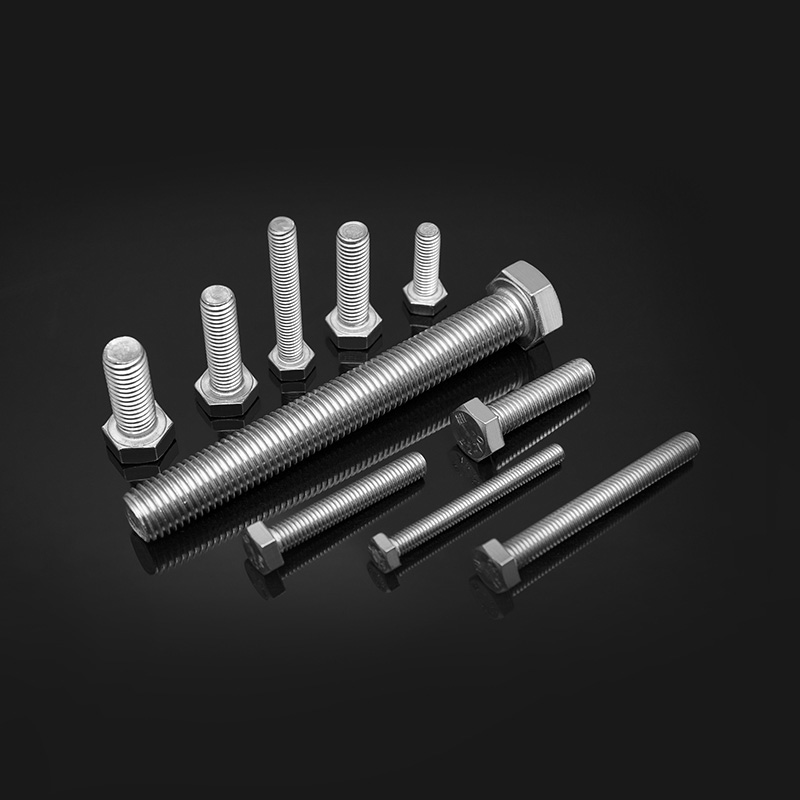
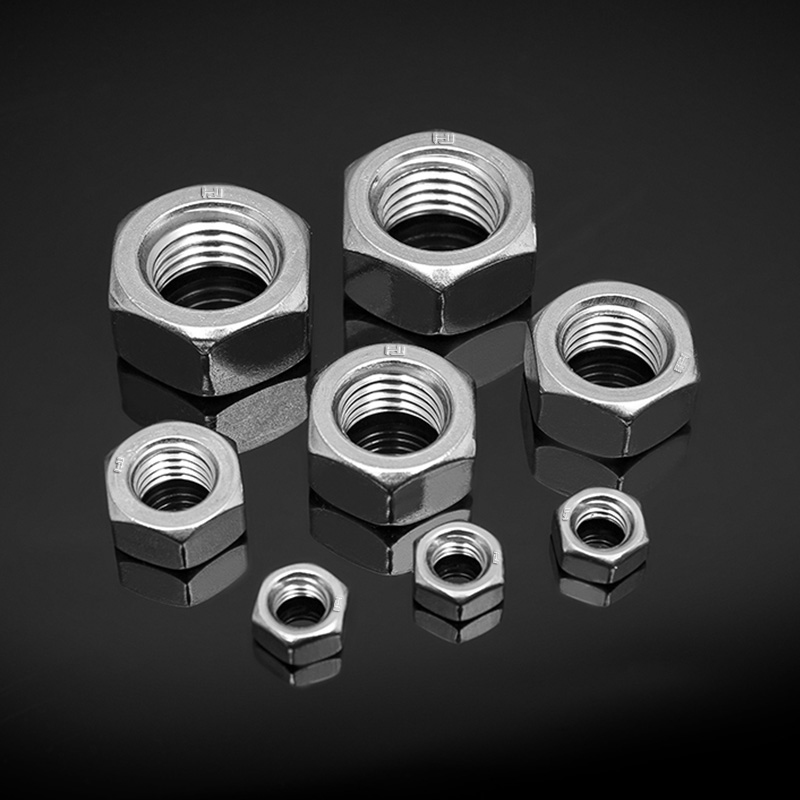 DIN934/GB6170 rozsdamentes acél hatlapú anyák Megjelenési jellemzők Termék megtekintése →
A megfelelő méretű szabványos hatlapú anyák tökéletesen működnek ehhez a technikához. A rozsdamentes acél hatlapfejű anyák újrafelhasználhatók, ellenállnak a rúdon való kopásnak, és metrikus és hüvelykes menetben is kaphatók, hogy illeszkedjenek a vágott rúdhoz.
A rúd mérése, megjelölése és rögzítése után végezze el a vágást a következő sorrend szerint. Ugyanazok az alapvető lépések érvényesek, ha fémfűrészt, sarokcsiszolót vagy szalagfűrészt használ.
A legtöbb vágási módszer éles sorját hagy a rúd külső szélén és néha a belső furatán. Ez a sorja megnehezíti a rudat menetes tengelykapcsolóba vagy gerendabilincsbe való beillesztését, és átvághatja a kesztyűt és a bőrt. Az eltávolítása kevesebb mint egy percet vesz igénybe.
A jó letörés megkönnyíti az anyák kézi indítását is, ami különösen értékes szűk helyeken, ahol az anyát nem lehet könnyen beállítani.
A rozsdamentes acél vágáskor másképp viselkedik, mint az enyhe acél. Gyorsan megkeményedik, rosszul vezeti a hőt, és hajlamos a nyírás helyett elkenődni, ha a penge tompa. Az eredmény egy megkeményedett, zúzott él lehet, amely károsítja az illeszkedő szálakat. A megoldás egyszerű:
Az anyagminőség is számít. A 304-es rozsdamentes acél a standard választás az általános korrózióállósághoz, míg a 316L kiválóan ellenáll a kloridoknak, a sós víznek és az agresszív vegyszereknek.
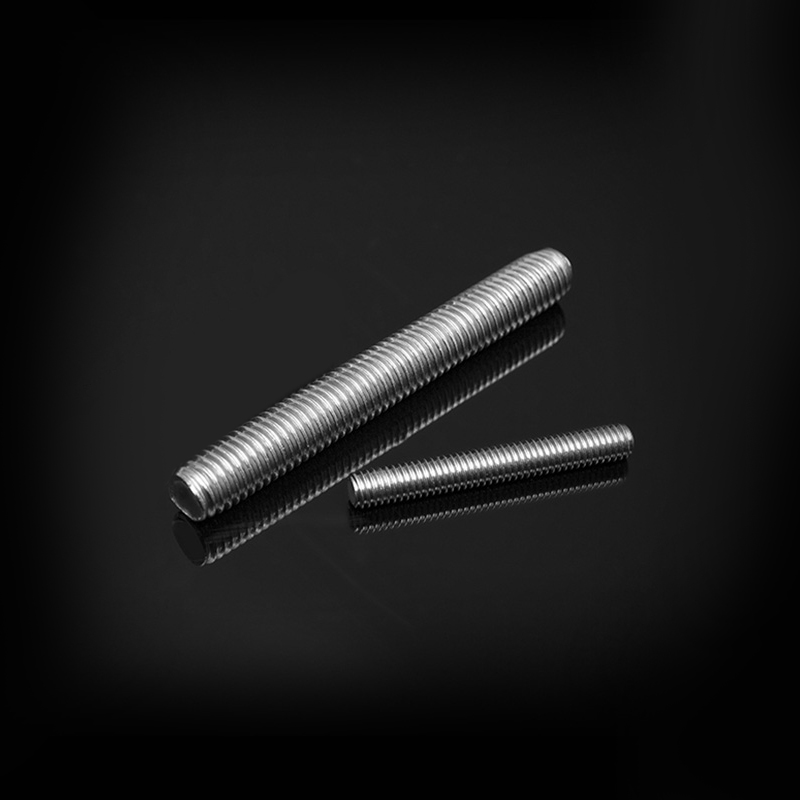
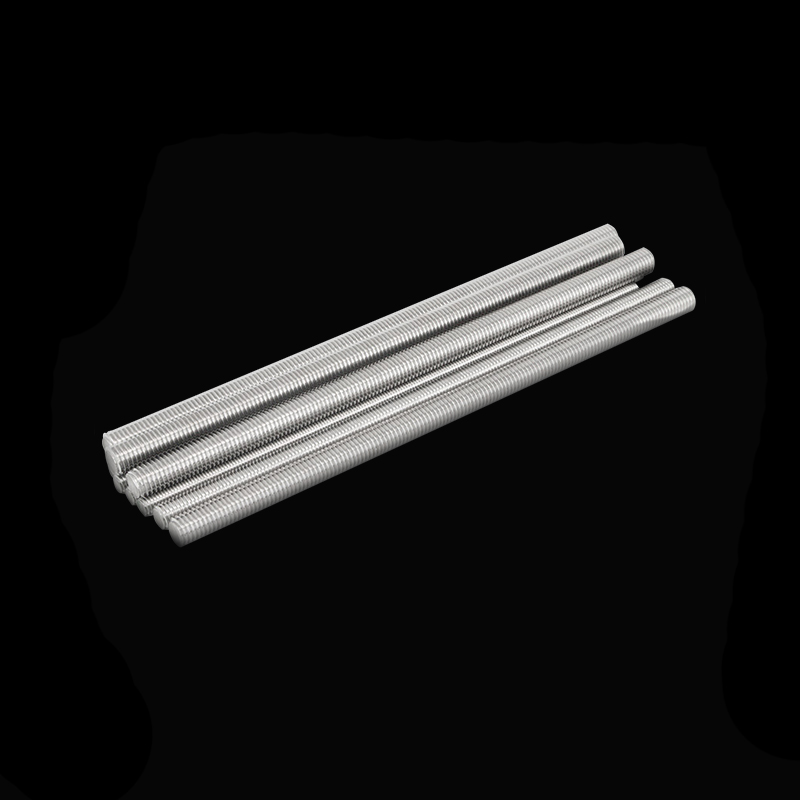 DIN 975 rozsdamentes acél menetes rudak Megjelenési jellemzők Termék megtekintése →
A teljes hosszúságú meneteket igénylő munkákhoz a 304 vagy 316 literes folyamatos menetrudak a legpraktikusabb megoldás – és a vágást ugyanolyan gondossággal kell elvégezni, mint bármely más precíziós műveletet. Ha a kötőelem típusok között dönt, a mi útmutató a menetes rudak és egyéb rögzítők közötti választáshoz magyarázza a kompromisszumokat. Azoknál az alkalmazásoknál, amelyeknél pontos menet nélküli középső rész szükséges a két menetes vég között, a csapcsavar jobban illeszkedik; a miénk részletes kiválasztási útmutató a rozsdamentes acél menetes rudak számára összehasonlítja a lehetőségeket.
 DIN976 rozsdamentes acél csapcsavarok Megjelenési jellemzők Termék megtekintése →
Ha sok egyforma darabot kell vágnia, állítson egy ütközőt a fűrészasztalra, hogy minden darab pontosan egyforma hosszúságú legyen. Ez csökkenti a hulladékot, és egyenletesen tartja a kész összeállítást.
Tudni, mit ne tegyünk, ugyanolyan fontos, mint a megfelelő technikát követni. Ezek a leggyakoribb hibák, amelyeket a terepen és az ügyfelek kérdéseiben tapasztalunk:
Az összes szál elvágása rutinmunka, de ugyanolyan gondosságot érdemel, mint bármely precíziós feladat. Megfelelő szerszámmal, két tartalék anyával és néhány perces utómunkával minden alkalommal tiszta, szögletes, sorjamentes végeket készíthet. Legyen szó légcsatornák felakasztásáról, keret építéséről, kábeltálcák felszereléséről vagy gépek javításáról, a vágás minősége határozza meg, hogy az összeszerelés mennyire könnyen összeilleszthető és mennyi ideig tart. Mintegy két évtizedes gyártási tapasztalattal rendelkező rozsdamentes acél kötőelem-gyártóként nap mint nap látjuk, hogy a gondos vágás mennyire védi a menet minőségét és meghosszabbítja az élettartamot. Tartsa ezeket a technikákat az eszköztárában, válassza ki a környezetnek megfelelő rozsdamentes acélminőséget, és az összes menet pontosan úgy fog működni, ahogy kellene.
szál Tűrés: 6g szabvány DIN 13-15, DIN 13-12 Rúd átmérő d d≤M20:A2-70,A4-70; M20<d≤M39:A2-50,A4-50; d≥M39:C3、C4; d<M39
See Details
Szerzői jog © Jiangsu Huajie Stainless Steel Products Co., Ltd. Minden jog fenntartva.